


Pemesinan CNC 5-sumbu adalah proses pemotongan-presisi tinggi yang secara bersamaan mengontrol tiga sumbu linier (X/Y/Z) bersama dengan dua sumbu putar (umumnya sumbu A/B atau A/C), yang memungkinkan alat pemotong atau benda kerja diorientasikan ke hampir semua posisi spasial. Karena alat ini dapat mendekati permukaan dari hampir semua sudut, satu penyiapan sering kali cukup untuk menyelesaikan setiap operasi yang diperlukan-bagian permukaan yang rumit. Inilah keunggulan utama teknologi ini: teknologi ini menghilangkan kebutuhan untuk melepas penjepit dan memasang kembali komponen di antara pengoperasian, yang pada gilirannya menghilangkan kesalahan pemosisian yang terakumulasi setiap kali benda kerja dipindahkan, dan memberikan peningkatan yang berarti dalam efisiensi pemesinan dan kualitas permukaan dibandingkan dengan proses 3-sumbu atau bahkan 4-sumbu.
Klasifikasi Struktur Dasar Peralatan Mesin 5 Sumbu
Jenis Tata Letak
Mesin 5 sumbu umumnya dikelompokkan menjadi tiga tata letak struktural, masing-masing disesuaikan dengan skala dan gaya pekerjaan berbeda:
Struktur tipe dudukan (trunnion): Kedua sumbu putar diintegrasikan ke dalam meja kerja, biasanya dalam konfigurasi sumbu A/C-. Tata letak ini menawarkan kekakuan yang sangat baik dan sangat cocok untuk komponen presisi-berukuran kecil dan menengah, di mana toleransi yang ketat dan lingkup kerja yang ringkas lebih penting daripada ukuran meja mentah.
Struktur kepala-putar (kepala-putar): Kedua sumbu putar terpasang pada kepala spindel, biasanya dalam susunan sumbu B/C-, sementara meja kerja itu sendiri tetap. Karena meja tidak bergerak atau miring, konfigurasi ini merupakan pilihan wajar untuk benda kerja besar yang tidak praktis untuk diayunkan pada meja berputar.
Struktur hibrida: Satu sumbu putar terletak di meja kerja dan sumbu lainnya di kepala spindel. Pengaturan terpisah ini menyeimbangkan kekakuan pemesinan dengan fleksibilitas orientasi, memberikan bengkel jalan tengah ketika mesin-jenis dudukan murni atau kepala putar-murni tidak dapat melakukan pekerjaan dengan sempurna.
Komponen Fungsional Inti
Di balik kemampuan setiap mesin 5-sumbu untuk mempertahankan toleransi yang ketat terdapat serangkaian komponen inti yang bekerja bersama:
Sistem kontrol CNC simultan 5-sumbu: Pengontrol arus utama yang saat ini digunakan secara luas mencakup Siemens 840Dsl, Heidenhain TNC640, dan Fanuc 31i-B5, yang semuanya harus mendukung interpolasi 5-sumbu dan fungsi transformasi koordinat (seperti RTCP/TCPC) yang menjaga ujung pahat pada jalur terprogram saat sumbu putar bergerak.
Perangkat umpan balik sumbu putar-presisi tinggi: Perangkat ini biasanya menggunakan pembuat enkode skala-kaca linier atau putar, yang menjaga keakuratan posisi sumbu putar dalam ±5 detik busur dan kemampuan pengulangan dalam ±3 detik busur - tingkat presisi umpan balik yang penting setelah sumbu kelima ditambahkan ke rantai kesalahan.
Unit spindel-kekakuan tinggi: Dipasangkan dengan sistem pendingin- air atau-oli, kecepatan spindel biasanya berkisar antara 8.000 hingga 30.000 putaran/mnt, yang memungkinkan alat berat beradaptasi dengan kebutuhan pemotongan aluminium, baja, titanium, dan material teknik lainnya yang sangat berbeda.
Alur Kerja Proses Inti
Pra-Persiapan Pemesinan
Sebelum chip terbang, dua tahap persiapan menjadi landasan keberhasilan pekerjaan:
Pemasangan benda kerja: Bergantung pada ukuran dan bentuk suku cadang, bengkel memilih antara vise, pencekam vakum, atau perlengkapan khusus, selalu dengan tujuan memaksimalkan kekakuan penjepitan dan akurasi penempatan untuk meminimalkan kesalahan pemasangan-yang disebabkan - sebuah langkah yang lebih penting dalam pekerjaan 5-sumbu, karena pahat dapat mendekati bagian dari sudut yang memberikan beban yang tidak biasa pada perlengkapan.
Pemrograman dan simulasi: Jalur alat dihasilkan dalam perangkat lunak CAM 5-sumbu seperti UG NX, Mastercam, atau Cimatron, dan kemudian diverifikasi dalam perangkat lunak simulasi virtual seperti VERICUT untuk menangkap risiko interferensi dan tabrakan sebelum program menyentuh mesin. Mengingat berapa banyak derajat kebebasan yang harus diperhitungkan oleh jalur alat 5-sumbu, tahap simulasi ini bukanlah opsional - ini adalah garis pertahanan utama terhadap poros yang rusak atau perlengkapan yang rusak.
Eksekusi Pemesinan
Pemesinan kemudian dilanjutkan melalui tiga tahap yang semakin halus:
Penggilingan seadanya: Pabrik akhir karbida atau pabrik-tongkol jagung (penggilingan kasar) adalah pilihan umum, dijalankan dengan strategi penghilangan-stok-yang agresif dan besar untuk membersihkan material dengan cepat dan membuat komponen mendekati bentuk akhirnya.
Semi-penyelesaian: Orientasi pemotongan pahat disesuaikan untuk membersihkan sisa stok yang tertinggal di sudut dan fillet melalui proses roughing, menyiapkan jumlah stok yang konsisten dan dapat diprediksi untuk tahap penyelesaian.
Penyelesaian: Pabrik ujung ball-nose atau bull-nose mengambil alih, dengan kecepatan potong dan laju pengumpanan dikontrol secara ketat untuk mempertahankan kekasaran permukaan pada Ra Kurang dari atau sama dengan 1,6 μm - jenis penyelesaian yang paling penting pada permukaan bentuk bebas yang dipilih untuk pemesinan 5 sumbu.
Pasca-Inspeksi Pemesinan
Setelah pemesinan selesai, mesin pengukur koordinat (CMM) memeriksa dimensi komponen dan toleransi geometrik, dan hasilnya dimasukkan kembali ke dalam proses untuk memperbaiki parameter untuk proses berikutnya - mengubah inspeksi menjadi putaran perbaikan berkelanjutan, bukan pemeriksaan lulus/gagal satu-kali.
Skenario Aplikasi Khas
Pemesinan 5-sumbu mendapatkan keunggulan dalam industri di mana geometri, toleransi, atau keduanya tidak memberikan ruang untuk kompromi:
Ruang angkasa: Disk (blisks), bilah mesin-aero, dan komponen struktur satelit yang terintegrasi secara terintegrasi semuanya memerlukan pemesinan-presisi tinggi pada permukaan yang kompleks, dengan persyaratan toleransi yang dapat mencapai tingkat mikron.
Pembuatan cetakan dan cetakan: Cetakan panel bodi otomotif dan cetakan injeksi perangkat medis dengan permukaan berkontur tidak beraturan sering kali dapat diselesaikan dalam satu penyiapan yang mencakup banyak permukaan, sehingga menghemat waktu dan-kesalahan terkait penyiapan.
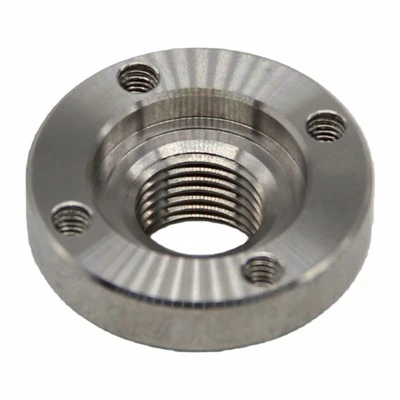
Perangkat keras yang presisi: Badan pesawat drone dengan geometri yang tidak konvensional,-rangka sepeda kelas atas, dan perlengkapan perangkat keras kamar mandi semuanya diproduksi dalam volume dengan presisi 5 sumbu.
Perangkat medis: Sambungan buatan, implan ortopedi, dan komponen khusus pasien-yang dipersonalisasi lainnya mengandalkan pemesinan 5-sumbu untuk mencapai toleransi yang ketat dan individual yang tidak dapat ditandingi-implan yang tersedia di pasaran.
Parameter Kontrol Proses Utama
Akurasi pegangan dan kualitas permukaan pada alat berat 5 sumbu bergantung pada beberapa parameter yang harus diperhatikan dengan cermat oleh operator:
Kecepatan umpan-sumbu putar: Biasanya dijaga antara 300 dan 800 mm/mnt, untuk menghindari getaran dan hilangnya presisi yang dapat ditimbulkan oleh gerakan memutar berkecepatan tinggi.
Pemotongan-pencocokan parameter: Parameter disesuaikan berdasarkan material. Untuk finishing paduan aluminium, kecepatan potong mencapai 150–250 m/mnt; untuk paduan titanium, 30–60 m/mnt; laju pemakanan umumnya 0,1–0,2 mm/r untuk roughing dan 0,05–0,1 mm/r untuk finishing.
Jarak aman: Batas pemeriksaan tabrakan minimal 2 mm-dipertahankan antara jalur pahat dan perlengkapan atau permukaan benda kerja apa pun, untuk mencegah benturan spindel selama pemesinan.
Kompensasi kesalahan: Reaksi-sumbu putar dan kesalahan pemosisian dikalibrasi secara rutin, dengan parameter kompensasi diatur dalam sistem CNC untuk menjaga akurasi agar tidak menyimpang seiring waktu.
Batasan Operasi Keselamatan
Karena mesin 5 sumbu menggabungkan kecepatan spindel tinggi dengan sumbu putar yang bergerak, protokol keselamatan diterapkan dalam setiap tahap pengoperasian:
Sebelum memulai, periksa sakelar batas sumbu putar dan tekanan sistem pelumasan, dan pastikan semuanya normal sebelum menyalakan mesin.
Verifikasi uji coba{0}}wajib dilakukan sebelum pemesinan sebenarnya dimulai, untuk mengonfirmasi bahwa jalur pahat tidak memiliki risiko tabrakan.
Selama pemesinan, pintu pelindung mesin tidak boleh dibuka, dan personel dilarang memasuki zona aman saat sumbu putar sedang bergerak.
Saat mengganti perlengkapan atau perkakas, aliran listrik utama mesin harus diputus dan tanda peringatan "Dalam Pemeliharaan" digantung di tempatnya.
Akurasi-posisi sumbu putar harus diperiksa dan dikalibrasi ulang setidaknya setiap enam bulan sekali, sebagai bagian dari program verifikasi presisi 5 sumbu secara berkala.
Secara keseluruhan, elemen struktural, prosedural, dan keselamatan inilah yang memungkinkan pemesinan 5-sumbu memenuhi janji utamanya: komponen multi-wajah yang kompleks dikerjakan dengan toleransi ketat dalam satu penyiapan, dengan akumulasi kesalahan yang jauh lebih sedikit dan kualitas permukaan yang jauh lebih konsisten dibandingkan yang dapat dicapai oleh proses multi-penyiapan tradisional.


